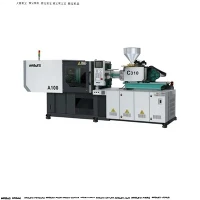
Електрична машина для лиття під тиском — це машина для лиття під тиском, у якій вся потужність подається від електрики. Термопласти можна формувати під тиском і переробляти в різні форми. Це свого роду машина, яка зазвичай використовується в синтезі та обробці хімічних матеріалів. Машина для лиття під тиском зазвичай складається з системи впорскування, системи затиску форми, гідравлічної системи транспортування, електричної системи керування, системи змащення, системи нагріву та охолодження, а також системи контролю безпеки.
Принцип роботи електричної машини для лиття під тиском подібний до принципу шприца, який використовується для ін’єкції, що є технічним процесом впорскування пластифікованого розплавленого пластику (тобто в’язкого текучого стану) у закриту порожнину форми шляхом опори на тягу гвинта (або плунжера), а також отримання продукту після затвердіння та формування.
Проект роботи електричної машини для лиття під тиском: Проект роботи машини для лиття під тиском включає три аспекти: роботу клавіатури керування, роботу електричної системи керування та роботу гідравлічної системи. Здійснюється вибір процесу впорскування, подачі, тиску впорскування, швидкості впорскування, типу викиду, моніторинг температури кожної секції стовбура, регулювання тиску впорскування і протитиску.
Загалом технологічний процес формування шнекової машини для лиття під тиском такий: по-перше, гранульований або порошкоподібний пластик міститься в бочці, і пластик розплавляється через обертання шнека та нагрівання зовнішньої стінки стовбура, і потім машина переміщує затискач прес-форми та сидіння для ін’єкцій вперед, щоб сопло було близько до затворного каналу прес-форми, а потім масло під тиском вводиться в ін’єкційний циліндр, щоб штовхати гвинт вперед, щоб розплав був написаний у закриту форму з низькою температурою при високому тиску та швидкій швидкості.
Наполягаючи на певний час і під тиском (також відомий як утримання під тиском) і охолоджуючи, щоб він міг затвердіти та сформуватися, можна відкрити форму та вийняти продукт (мета витримки під тиском полягає в тому, щоб уникнути регургітації розплаву в порожнині форми, компенсувати матеріал у порожнині форми та забезпечити певну щільність продукту та стандартне обслуговування). Основними потребами лиття під тиском є пластифікація, ін’єкція та формування.
Пластифікація є умовою для завершення та забезпечення якості формованих виробів, і для того, щоб задовольнити потреби формування, необхідно забезпечити наявність достатнього тиску та швидкості для ін’єкції. У той же час, оскільки тиск впорскування дуже високий, високий тиск виникає в порожнині форми (рівномірний тиск у порожнині форми зазвичай становить 20 ~ 45 МПа), тому необхідно дотримуватись великої сили затиску. Можна побачити, що ін’єкційне обладнання та затискне обладнання є ключовими компонентами машин для лиття під тиском.