


Машина для лиття під тиском
Інтелектуальне обладнання Zhejiang Yabao: Ваш надійний постачальник машин для лиття під тиском!
Zhejiang Yabao Intelligent Equipment Manufacturing Co., Ltd. – це підприємство, яке зосереджується на дослідженні та розробці, виробництві та продажі інтелектуальних систем лиття під тиском. Наша загальна філософія дизайну та виробництва машин – це висока швидкість, висока точність, енергозбереження, висока безпека та висока стабільність.
Багата продукція
Ми можемо виробляти машини для лиття під тиском, машини для лиття пластмас під тиском, горизонтальні машини для лиття під тиском, гібридні машини для лиття під тиском, гідравлічні машини для лиття під тиском, гідравлічні машини для лиття під тиском, машини для лиття під тиском для пляшок тощо.
Продукти широкого використання
Продукція, яку ми виробляємо, може бути широко використана для потреб національної оборони, електромеханічної, автомобільної, транспортної, будівельних матеріалів, медицини, електроніки 3C, іграшок та інших галузей.
Можливість налаштування
Ми маємо 25 років досвіду в галузі, і наші продукти можуть бути налаштовані OEM; ми також надаємо комплексні рішення, включаючи підтримку процесу, планування форм, технологію автоматизації, обслуговування та навчання.
Гарантія якості
Продукція, вироблена нашою компанією, пройшла стандарти якості ISO9000 і CE. Протягом гарантійного терміну ми надаємо післяпродажне обслуговування безкоштовно.


Машина для лиття під тиском — це виробничий апарат, який використовується в процесі лиття під тиском, широко використовуваної техніки для виробництва пластикових виробів. Машина складається з кількох ключових компонентів, включаючи блок ін’єкцій пластику, блок затиску прес-форми та систему ін’єкцій. Процес починається з нагрівання та плавлення пластикових гранул у інжекційній установці. Після розплавлення пластиковий матеріал впорскується в порожнину форми, приймає форму та охолоджується для затвердіння продукту. Блок затиску прес-форми забезпечує належну герметизацію та надійне розміщення форми під час процесу вприскування. Машини для лиття під тиском є універсальними та використовуються в різних галузях промисловості для масового виробництва пластикових компонентів, починаючи від складних деталей і закінчуючи більшими виробами, як-от автомобільні компоненти та товари для дому. Точність і ефективність лиття під тиском роблять ці машини незамінними в сучасних виробничих процесах.
Особливості машини для лиття під тиском
Ефективне виробництво
Машини для лиття під тиском використовують передові технології автоматизації та можуть завершити масове виробництво за короткий час. Його високоавтоматизована операційна система забезпечує швидкий цикл, тим самим підвищуючи ефективність виробництва. Така ефективність робить машини для лиття під тиском ідеальними для масового виробництва.
Точний контроль впорскування
Машини для лиття під тиском мають точні системи контролю впорскування, які забезпечують точний контроль кількості пластику, що вводиться під час виробничого процесу. Ця точність допомагає підтримувати постійність і якість продукту для задоволення високих вимог клієнтів. Завдяки передовій технології контролю можна досягти точного контролю швидкості впорскування, тиску та температури.
Багатоматеріальна застосовність
Машини для лиття під тиском не обмежуються обробкою одного матеріалу, але також можуть бути адаптовані для виробництва різноманітних пластмас і композиційних матеріалів. Ця гнучкість дозволяє йому відповідати потребам різних галузей промисловості та застосувань, завдяки чому він широко використовується в автомобілях, електроніці, медицині та інших галузях.
Гнучкість дизайну
Машини для лиття під тиском мають гнучкі конструкції прес-форм, які дозволяють виготовляти деталі різних форм і розмірів. Змінюючи форми, виробничу лінію можна швидко налаштувати відповідно до потреб різних продуктів.
Частини машини для лиття під тиском
Бункер
Бункер — це компонент, куди заливається пластиковий матеріал перед початком процесу лиття під тиском. Бункер зазвичай містить осушувач, щоб утримувати вологу від пластикового матеріалу. Він також може мати невеликі магніти для запобігання будь-яким шкідливим металевим частинкам від потрапляння в машину. Далі пластиковий матеріал виливається в наступний основний компонент із бункера, який називається бочкою.
Бочка
Стовбур, або трубка з матеріалом і стовбур, нагрівають пластиковий матеріал до розплавленого стану, щоб дозволити пластику протікати через стовбур. Гвинт всередині впорскує пластик у форми або порожнини затискного вузла. Тому температуру в бочці необхідно належним чином регулювати, щоб підтримувати відповідну температуру для різних типів пластикових матеріалів. Функція циліндра полягає в тому, щоб транспортувати, ущільнювати, плавити, перемішувати та пресувати пластик перед тим, як він досягне ливарної форми.
Обігрівачі
Машина для лиття під тиском може мати різні типи нагрівачів для підтримки температури в трубопроводах і насадках, а також нагрівання форм і плит. Нагрівальний елемент може бути прикріплений до стовбура та використаний для розплавлення формувального матеріалу бункера, щоб він став рідким матеріалом. Деякі з різних типів нагрівачів для лиття під тиском включають стрічкові нагрівачі, нагрівачі котушок/форсунок, нагрівачі картриджів і смуг, а також нагрівальні кожухи із ізольованої тканини.
Насадка
Насадка — це компонент для лиття під тиском, розташований у нижній частині ежекторної системи машини. Він виштовхує зріджений пластик із бочки в форму. Насадка впирається в поверхню форми, яка називається литниковою втулкою та установчим кільцем, яке допомагає центрувати насадку на формі. Сьогодні форсунки можуть виконувати різноманітні функції, включаючи фільтрацію, змішування та перекриття потоку розплаву. Фільтри форсунок можуть звести до мінімуму засмічення затворів і наконечників гарячого каналу сторонніми матеріалами або забрудненнями в потоці розплаву. Змішувальні насадки можуть покращити дисперсію та змішування добавок, покращуючи якість формованих деталей, одночасно зменшуючи обсяг і вартість добавок. Запірні форсунки можуть зменшити слинотечу під час операцій лиття під тиском, коли прес часто від’єднується від форми, як, наприклад, у багатьох застосуваннях дворазового формування.
Спліт-форми
Під час лиття під тиском лінія розділення — це місце, де дві половини прес-форми зустрічаються в закритому стані, особливо на роз’ємній формі. Пластмасовий виріб, створений прес-формою для лиття під тиском, ділиться на дві частини, а лінія, що розділяє дві форми, називається лініями розділення. Роздільні прес-форми є одним із типів прес-форм, де губки утворюють порожнину форми. Затискачі вводяться по діагоналі з боку сопла, а потім переміщуються по діагоналі назовні, коли форма відкривається за допомогою висувного язичка. Потім деталь, виготовлена під тиском, випускається.
Затискний вузол
Цілі затискного вузла полягають у відкриванні та закриванні форми для лиття під тиском і викиданні формованих під тиском виробів. Двома основними типами затискних систем є гідравлічні та перекидні конфігурації. Гідравлічна затискна система має один або кілька гідравлічних циліндрів, тоді як затискна система має ряд зв’язків.
Ін'єкційний блок
Центральним компонентом машин для лиття під тиском є блок інжекції, який складається з інших частин. Призначення інжекційного блоку — розплавити сировину та направити її у форму. Блок нагнітання складається з бункера, бочки і шнека. Полімерні гранули спочатку висушують і поміщають в бункер, потім змішують з фарбувальним пігментом або іншими армуючими добавками.
Гідравлічний блок
Гідравлічна система або агрегат має вирішальне значення для машин для лиття пластмас під тиском. Система може працювати безперервно протягом виробничих циклів. Підхід до сопла, ін’єкція занурювального шнека, обертання шнека екструдера, а також закриття форми вимагають значної кількості підсхем, що активуються рухом. Гранульований пластичний матеріал потребує дуже рівномірного руху, щоб плавно рухатися через нагрітий пластифікований стан, коли він затікає у форму під час обертання шнека та фази занурення. Якщо гідравлічні рухи спричинять будь-які нерівності, якість продукту, отриманого під тиском, може бути скомпрометована.
Принцип роботи машини для лиття під тиском

Додати і розтопити
Пластикові гранули подаються в машину для лиття під тиском через отвір подачі. У нагрівальному барабані машини для лиття під тиском частки пластику нагріваються та розплавляються, утворюючи розплавлений пластик, який можна формувати під тиском.
Ін'єкційний
Після того, як пластик розплавиться, шнек машини для лиття під тиском впорскує розплавлений пластик із нагрітої бочки в циліндр для впорскування. У інжекційному циліндрі пластик проштовхується у форму для формування потрібної форми продукту.
Охолодження і затвердіння
Розплавлений пластик у прес-формі починає охолоджуватися і твердіти, приймаючи форму форми. Контроль часу охолодження має вирішальне значення для забезпечення якості продукції.
Розкриття й укладання форми
Після затвердіння пластику форму відкривають і сформований пластиковий продукт викидається. Залишки брухту можна утилізувати через систему переробки.
Типи термопластавтоматів


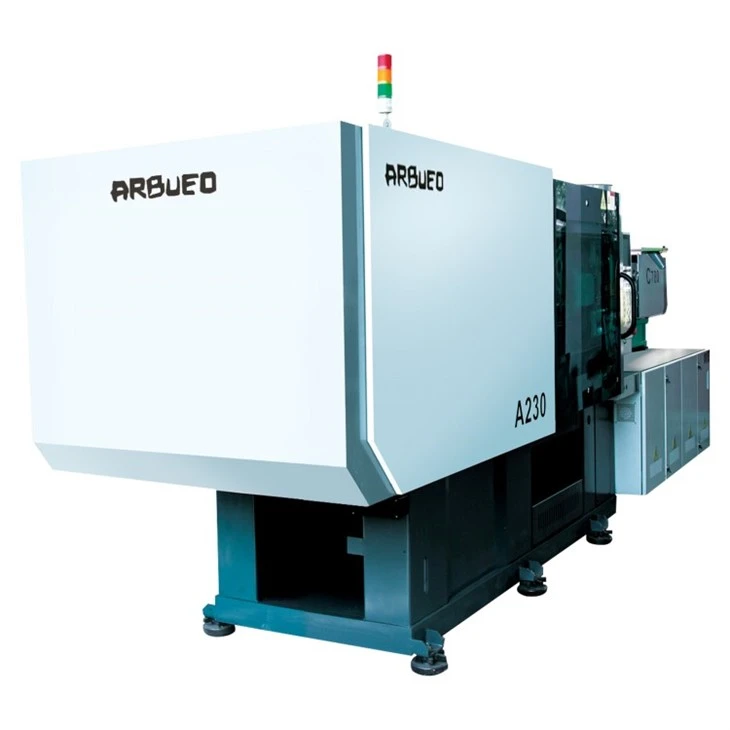
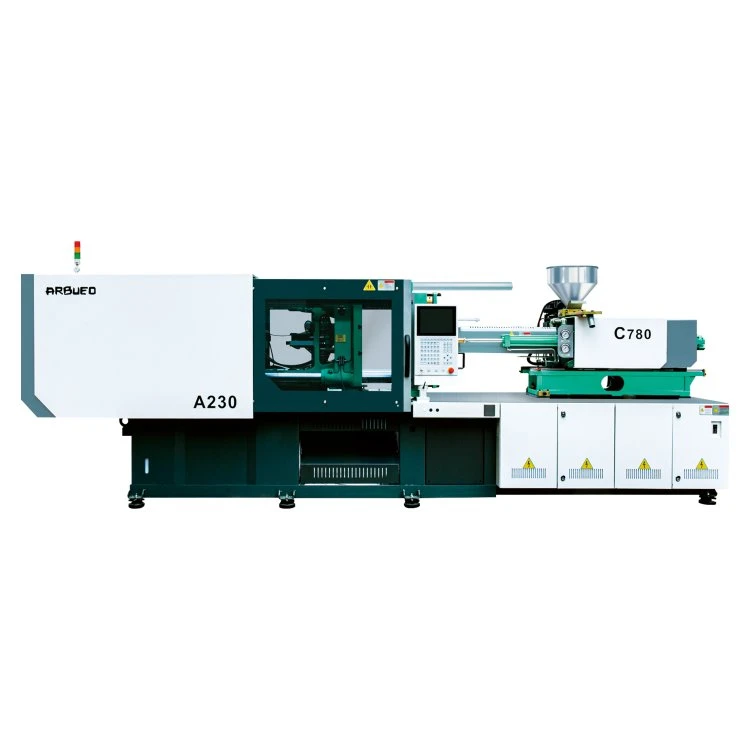
Гідравлічна машина для лиття під тиском
Гідравлічна машина для лиття під тиском використовує гідравлічний тиск для роботи машини. Гідравлічна система складається з гідронасоса, двигуна, гідроциліндра і клапанів. Гідравлічний насос подає гідравлічне масло під високим тиском до гідравлічного циліндра, який потім приводить у рух гвинт для впорскування розплавленого пластику в порожнину форми. Ці верстати популярні завдяки здатності забезпечувати високу силу затиску і гнучкості гідравлічної системи. Вони зазвичай використовуються в галузях промисловості, де обсяги виробництва є великими, а собівартість продукції не є суттєвою проблемою.
Електрична машина для лиття під тиском
Електрична машина для лиття під тиском використовує електричний двигун для роботи машини. Ці машини є більш енергоефективними, ніж гідравлічні машини, оскільки вони не потребують використання гідравлічного масла. Замість цього вони використовують електродвигуни для приводу шнека, впорскуючи розплавлений пластик у форму. Електричні машини відомі своєю високою точністю, повторюваністю та швидкістю. Вони ідеально підходять для виготовлення деталей малого та середнього розміру з високою точністю та послідовністю.
Гібридна машина для лиття під тиском
Гібридна машина для лиття під тиском поєднує в собі переваги гідравлічних та електричних машин. Вони використовують гідравлічні системи для сили затиску та електричні системи для процесу впорскування. Ці машини є енергоефективними та забезпечують високу точність, швидкість і гнучкість. Вони зазвичай використовуються в галузях, де потрібен високий рівень точності.
Машина для лиття під тиском
Машина для лиття під тиском на два етапи — це тип машини, яка може виготовляти два різних типи пластикових деталей за один цикл. Він має два блоки впорскування, які можуть одночасно впорскувати різні типи пластикових матеріалів у форму. Ця машина ідеально підходить для виготовлення складних деталей з різними кольорами, матеріалами або текстурами.
Багаторазова машина для лиття під тиском
Багатошарова машина для лиття під тиском — це тип машини, яка може виготовляти кілька деталей за один цикл. Він має кілька ін’єкційних блоків, які можуть впорскувати різні типи пластикових матеріалів у форму. Ця машина ідеально підходить для виготовлення складних деталей з різними кольорами або матеріалами.
Вертикальна машина для лиття під тиском
Вертикальна машина для лиття під тиском має вертикальний затискний вузол і інжекційний вузол, який встановлено вертикально. Цей верстат ідеально підходить для виготовлення деталей зі вставками або литтям. Він зазвичай використовується в галузях, де обмежений простір.
Газова машина для лиття під тиском
Газова машина для лиття під тиском — це тип машини, яка використовує газ для допомоги в процесі лиття під тиском. Газ вводять у порожнину форми, щоб допомогти пластиковому матеріалу заповнити форму. Цей верстат ідеально підходить для виготовлення деталей із порожнистим центром або деталей, що вимагають високої точності розмірів.
Машина для лиття під тиском рідкого силікону
Машина для лиття під тиском рідкого силікону — це тип машини, яка використовується для виготовлення силіконових деталей. Машина впорскує рідкий силікон у порожнину форми, який потім твердне, щоб утворити суцільну деталь. Ця машина ідеально підходить для виробництва деталей з високою термостійкістю, довговічністю та біосумісністю.
Машина для лиття під тиском
Машина для мікролиття під тиском — це тип машини, яка використовується для виробництва дрібних і точних деталей. Машини для лиття під тиском відомі своєю винятковою точністю та повторюваністю, що робить їх кращим вибором для виготовлення деталей зі складною геометрією та точними допусками. Вони широко використовуються в різних галузях промисловості, включаючи електроніку та медичне обладнання.
Порошкова машина для лиття під тиском
Порошкова машина для лиття під тиском - це тип машини, яка використовується для виготовлення деталей з металевих або керамічних порошків. Порошки змішують зі сполучною речовиною та вводять у порожнину форми. Після формування деталі за допомогою спеціального процесу лиття під тиском її спікають, щоб видалити сполучну речовину та сплавити порошки. Частково це призводить до високої міцності та складної геометрії. Порошкова машина для лиття під тиском є чудовим варіантом для виробництва таких деталей і широко використовується в таких галузях, як аерокосмічна та автомобільна.
Як вибрати машину для лиття під тиском
Розуміння вимог вашого проекту
Перш ніж вибрати машину, ретельно вивчіть технічні характеристики вашого проекту. Враховуйте такі фактори, як тип матеріалу, розмір деталі, обсяг виробництва та необхідна точність.
Машинний тоннаж
Визначте необхідну силу затиску (тоннаж) на основі розміру та складності ваших форм. Машини більшого тоннажу підходять для більших деталей або деталей зі складною конструкцією.
Ін'єкційний блок
Оцініть можливості ін’єкційного блоку, включаючи розмір порції, тиск ін’єкції та швидкість ін’єкції. Переконайтеся, що він відповідає вашим вимогам до матеріалів і продукції.
Сумісність матеріалів
Виберіть машину, яка може обробляти конкретні матеріали, необхідні для вашого проекту. Зверніть увагу на здатність машини обробляти різноманітні термопласти чи інші матеріали.
Сумісність з цвіллю
Забезпечте сумісність між машиною та вашими формами. Перевірте розмір форми, затискний механізм і будь-які додаткові функції, необхідні для ваших форм.
Енергоефективність
Вибирайте енергоефективні машини, щоб зменшити експлуатаційні витрати. Шукайте такі функції, як двигуни з сервоприводом і системи відновлення енергії.
Автоматика та управління
Враховуйте рівень автоматизації та особливості управління. Удосконалені системи керування підвищують точність, повторюваність і загальну ефективність.
Надійність і довговічність машини
Оцініть якість збірки машини, репутацію виробника та відгуки інших користувачів. Надійна та довговічна машина мінімізує час простою та витрати на обслуговування.
Підтримка та обслуговування постачальників
Виберіть постачальника з хорошою репутацією щодо підтримки та обслуговування клієнтів. Чуйний постачальник може надати допомогу під час встановлення, навчання та усунення несправностей.
Як користуватися машиною для лиття під тиском
Підготуйте матеріали
Переконайтеся, що смоляний матеріал сухий і вільний від вологи, оскільки вологість може вплинути на якість кінцевого продукту. Відміряйте та змішайте всі необхідні добавки, барвники чи інші матеріали.
Підготуйте форму
Переконайтеся, що форма чиста та вільна від бруду чи сміття.
Нанесіть будь-який необхідний засіб для звільнення форми відповідно до інструкцій виробника. Встановіть форму на машину для лиття під тиском, дотримуючись конкретних інструкцій машини та заходів безпеки.
Налаштуйте машину
Переконайтеся, що машину належним чином підключено до джерела живлення та дотримано всіх заходів безпеки. Відрегулюйте параметри машини, такі як температура, тиск упорскування, швидкість упорскування та час охолодження, виходячи з вимог до полімерного матеріалу та бажаного продукту.
Завантажте матеріал
Відкрийте бункер і насипте в нього сухий смоляний матеріал. Якщо необхідно, використовуйте допоміжний пристрій для подачі, щоб забезпечити постійну подачу матеріалу. Закрийте бункер і переконайтеся, що він належним чином закріплений.
Почніть процес лиття під тиском
Увімкніть системи нагріву та ін’єкції машини відповідно до інструкцій виробника. Зачекайте, поки машина досягне відповідної температури та стабілізується, перш ніж продовжувати. Розпочніть процес ін’єкції, натиснувши відповідні кнопки або використовуючи панель керування машини.
Контролюйте процес
Уважно стежте за індикаторами машини, такими як температура, тиск і тривалість циклу. Вирішуйте будь-які проблеми, які виникають під час процесу впорскування, як-от проблеми з потоком, повітряні чи газові пастки або будь-які ознаки погіршення якості матеріалу.
Витягніть і охолодіть деталь
Дайте деталі охолонути та затвердіти всередині форми протягом зазначеного часу охолодження. Після закінчення часу охолодження скористайтеся ежекторною системою, щоб вийняти формовану частину з форми.
Повторіть процес
Очистіть форму та будь-які залишки матеріалу з машини. Знову заповніть бункер смоляним матеріалом і повторіть процес лиття під тиском для потрібної кількості деталей.
Наскільки важливо обслуговувати машину для лиття під тиском
Скоротити витрати
Ви повинні підтримувати свої машини, оскільки це зменшує витрати виробництва. Без належного обслуговування ці машини для лиття під тиском повільно втрачатимуть ефективність у міру поломки. Це коштує вам грошей і збільшує вартість одиниці кожної деталі, яку ви виготовляєте за допомогою цієї неефективної машини.
Послідовне виробництво
Поширеною проблемою лиття під тиском є непостійне виробництво, яке може виникнути, якщо не виконувати належне очищення. Брудні машини можуть з часом призвести до виробничих помилок і втрати деталей і матеріалів. Це коштує грошей і ресурсів, тому що вам потрібно виробляти більше, ніж необхідно, щоб компенсувати будь-які помилки.
Скоротіть час простою
Ще однією важливою перевагою належного обслуговування вашого обладнання є скорочення часу простою виробництва. Коли машина ламається і перестає працювати, потрібно зупинити виробництво, щоб замінити або відремонтувати обладнання. Це може коштувати вам днів втраченого виробничого часу, поки ви очікуєте на заміну деталей, затримок, яких ви могли б уникнути, виконуючи належне технічне обслуговування.
Зосередьтеся на профілактичному обслуговуванні
Що стосується обслуговування, деякі форми краще підходять для виробництва, ніж інші. Профілактичне обслуговування є одним із найефективніших, оскільки воно усуває проблеми до того, як вони стануть реальними проблемами. Профілактичне технічне обслуговування спрямоване на раннє виявлення проблем і їх вирішення до того, як вони вплинуть на виробництво пластикових деталей. Далі ми познайомимося з різними типами профілактичного обслуговування обладнання для лиття під тиском.
Як очистити машину для лиття під тиском
Вимкніть машину
Вимкніть живлення машини та переконайтеся, що вона повністю вимкнена. Дотримуйтесь інструкцій виробника, щоб безпечно вимкнути машину.
Видаліть залишки матеріалу
Спорожніть бункер від залишків смол. Ви можете використати його для подальшого використання або утилізувати належним чином. Якщо необхідно, видаліть гвинт і ретельно очистіть його, щоб видалити будь-який залишковий матеріал. Дотримуйтесь інструкцій виробника для правильного розбирання та чищення.
Очистіть стовбур
Використовуйте нейлонову щітку або стрижень для чищення, щоб видалити будь-які залишки залишків зі стовбура та поверхонь гвинта. Якщо є затверділий матеріал або накопичення вуглецю, вам може знадобитися використовувати більш агресивний метод очищення, наприклад очищувальні суміші або спеціальні засоби для чищення, схвалені виробник машини. Переконайтеся, що сторонні частки чи сміття не залишилися позаду, оскільки вони можуть вплинути на продуктивність машини або забруднити майбутні виробничі цикли.
Очистіть бункер і живильне горло
Зніміть бункер і ретельно його очистіть. Розберіть будь-які знімні частини згідно з інструкціями виробника. Використовуйте щітку або інструмент для чищення, щоб видалити будь-яку смолу або сміття з бункера та горловини подачі. Якщо необхідно, використовуйте стиснене повітря або вакуум, щоб видалити будь-які дрібні частинки, які можуть бути присутніми.
Огляньте та очистіть форму
Зніміть форму з машини, дотримуючись відповідних методів поводження. Огляньте форму на наявність будь-яких залишків матеріалу, бруду чи сміття. Використовуйте відповідні засоби для чищення, такі як щітки, стиснене повітря або спеціальні засоби для чищення, щоб ретельно очистити форму. Зверніть увагу на критичні зони, такі як порожнини, канали охолодження та штифти ежектора.
Зберіть і підготуйте до наступного використання
Коли все стане чистим і сухим, знову зберіть машину та форму згідно з інструкціями виробника. Переконайтеся, що всі деталі належним чином закріплені та затягнуті. Проведіть ретельний огляд, щоб переконатися, що всередині машини чи форми не залишилося інструментів для чищення чи сторонніх предметів.
Сертифікат


Питання що часто задаються
З: Як працює машина для лиття під тиском?
З: Які основні компоненти машини для лиття під тиском?
З: Які матеріали можна використовувати в машині для лиття під тиском?
З: Що таке процес лиття під тиском?
Q: Які є різні типи машин для лиття під тиском?
З: Як розраховується сила затиску машини для лиття під тиском?
Q: Які фактори впливають на якість кінцевого продукту при лиття під тиском?
З: Як ми можемо контролювати температуру в машині для лиття під тиском?
З: Яка роль гвинта в машині для лиття під тиском?
З: Як ви обслуговуєте машину для лиття під тиском?
Питання: Яких заходів безпеки слід вживати під час роботи машини для лиття під тиском?
З: Які загальні проблеми лиття під тиском і як їх можна вирішити?
З: Як швидкість ін'єкції впливає на процес формування?
З: Яка різниця між гідравлічною та електричною машиною для лиття під тиском?
З: Як розмір прес-форми впливає на процес лиття під тиском?
З: Яка мета використання агента для звільнення форми під час лиття під тиском?
З: Як тиск впливає на якість формованої деталі?
З: Яка роль часу охолодження в процесі лиття під тиском?
З: Як ми можемо підвищити ефективність машини для лиття під тиском?
Ми є професійними виробниками та постачальниками машин для лиття під тиском у Китаї, які спеціалізуються на наданні високоякісних індивідуальних послуг. Ми щиро вітаємо вас з нашою фабрикою, щоб продати машину для лиття під тиском оптом. Для консультації щодо ціни зв'яжіться з нами.